Defectos en forjados tubulares y de placas
La fabricación de forjados de gran tamaño en prensas de forja libre es un indicador del nivel de desarrollo industrial de un país. Estos forjados desempeñan un papel crucial en la economía, la industria de defensa y los proyectos científicos de alta tecnología. A medida que aumenta el tamaño y las normas de los equipos, también lo hacen los requisitos de calidad de los grandes forjados. Los forjados tubulares y de placas son uno de los principales tipos de estos productos. Estos artículos presentan altos índices de defectos, lo que provoca importantes pérdidas económicas. Son ampliamente utilizados en ingeniería mecánica, energía, metalurgia, minería, petroquímica e instalaciones nucleares. En la producción generalmente se utilizan aceros aleados, resistentes a altas temperaturas y a la corrosión.
El forjado de los forjados tubulares y de placas se realiza principalmente mediante el método de forja por compresión. Sin embargo, en este proceso a menudo surgen defectos relacionados con inclusiones plásticas y el efecto RST (Rigid Sliding Tearing Effect – Efecto de desgarro por deslizamiento rígido), lo que provoca importantes pérdidas de producto. El análisis de los defectos de estos artículos muestra que más del 50% de los defectos se deben a inclusiones. Estas pueden ser internas (contaminantes que no han salido completamente a la superficie durante la fusión) o externas (inclusiones de materiales refractarios).
Para satisfacer la demanda del mercado de forjados tubulares de gran tamaño y reducir los defectos, es necesario controlar y prevenir la formación de películas de inclusiones. A partir del análisis de los procesos tecnológicos y la experiencia de producción, se ha demostrado que el uso del método de forja inversa en el proceso de compresión ayuda a evitar el efecto RST, mejora la capacidad de eliminar poros, fragmenta y distribuye grandes inclusiones, y aumenta la eficiencia del forjado.
Defectos y causas en forjados tubulares
1. Defectos y sus causas en los forjados tubulares
El proceso de fabricación de los forjados tubulares y de placas generalmente incluye las siguientes etapas: material inicial (lingote) → calentamiento → corte → compresión → formación → tratamiento térmico posterior al forjado.
1.1 Calidad del material inicial (lingote)
El alto porcentaje de defectos causados por inclusiones plásticas a menudo se debe a la baja calidad de los lingotes. Estos defectos incluyen un exceso de carburos y sulfuros, segregaciones significativas, poros de contracción secundarios y un alto contenido de hidrógeno.
1.2 Proceso de corte de la pieza en bruto
(1) El uso de lingotes producidos mediante el método de refundición por electroescoria para forjar tubos sin estiramiento previo conduce a defectos significativos.
(2) En algunos casos, no se valora adecuadamente la importancia del estiramiento antes del corte, lo que puede provocar la formación de defectos.
Puntos clave
- El lingote de partida condiciona el defecto: rechupes y segregación no se corrigen forjando.
- El calentamiento es la etapa crítica: sobrecalentamiento y gradiente térmico abren grietas.
- La compresión y el estiramiento deben programarse según la sección, no por costumbre.
Calentamiento: la etapa que más defectos genera
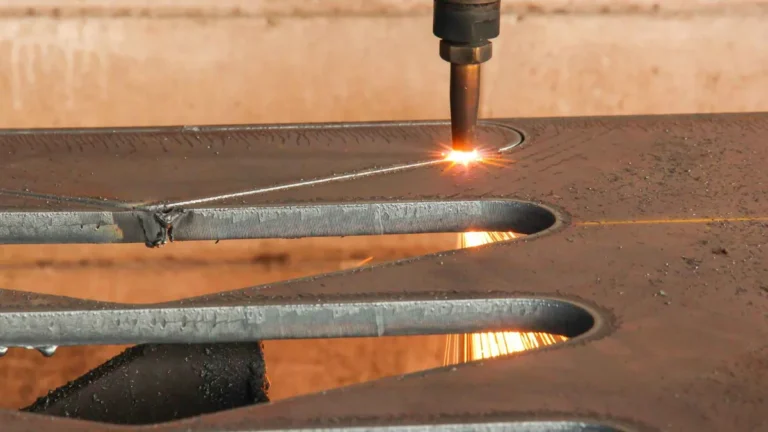
(1) Los defectos pueden surgir debido a cambios en la composición química de las capas superficiales de la pieza bajo la influencia del entorno de calentamiento. Además, una distribución desigual de la temperatura en la pieza puede provocar tensiones internas y grietas.
(2) El tratamiento insuficiente de las grietas durante el recalentamiento también puede provocar defectos.
(3) Los cambios anómalos en la estructura interna, como el sobrecalentamiento o el calentamiento insuficiente, pueden ser causas de defectos.
Método de compresión
1.4 Método de compresión
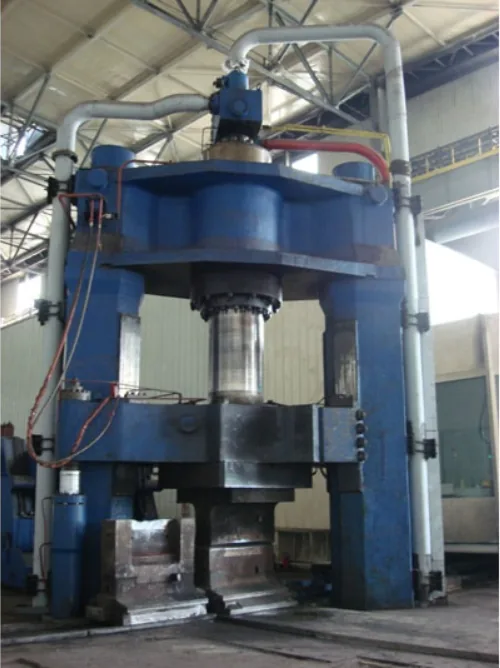
La compresión es el principal método para forjar piezas tubulares, pero este proceso puede provocar defectos en el núcleo del producto debido a las inclusiones.
1.5 Proceso de formación
Existen varios métodos para formar forjados, como el “método de compresión rotatoria”, el “método de compresión secuencial”, el “método de compresión en arco” y el “método de compresión en estrella”. El más práctico es el “método de compresión rotatoria”, ya que minimiza el riesgo de grietas.
1.6 Tratamiento térmico posterior al forjado
Los forjados tubulares y de placas de acero aleado requieren tratamiento térmico para evitar la formación de defectos como manchas blancas y grietas internas.
2. Efecto RST
El efecto RST ocurre durante el proceso de formación de grandes forjados redondos o de placas y conduce a la formación de grietas estratificadas. Este efecto se debe a deformaciones mecánicas que ocurren bajo una presión axial significativa cuando la altura de la pieza es mucho menor que su anchura o longitud.
3. Medidas preventivas
3.1 Uso de materia prima de calidad
Para la producción de grandes forjados tubulares, se deben utilizar lingotes de alta calidad obtenidos mediante tecnologías avanzadas de fusión y fundición. Es esencial prestar especial atención al control de la calidad de las materias primas y prevenir las inclusiones externas.
3.2 Organización adecuada del proceso de calentamiento
El calentamiento de grandes lingotes debe realizarse teniendo en cuenta las tensiones térmicas. Es importante mantener una temperatura adecuada y un calentamiento uniforme para evitar defectos.
3.3 Formación suficiente antes del corte
Antes de la compresión, los lingotes deben ser estirados lo suficiente para mejorar la estructura del material y eliminar defectos.
3.4 Compresión y formación con los parámetros de deformación correctos
El proceso de compresión debe llevarse a cabo teniendo en cuenta las características del material y los requisitos de calidad del producto.
3.5 Control de la temperatura durante la formación
El régimen de temperatura durante la formación debe controlarse estrictamente para evitar el crecimiento de granos y defectos en la estructura del material.
3.6 Control del tratamiento térmico posterior al forjado
El tratamiento térmico posterior al forjado debe realizarse para mejorar las propiedades mecánicas de los forjados y eliminar defectos como las manchas blancas y las tensiones internas.
3.7 Prevención del efecto RST
Para evitar el efecto RST, es necesario controlar los parámetros de forjado, como la relación entre la anchura y la altura de la pieza y el grado de compresión.
4. Situación ideal y realidad
En condiciones ideales, el porcentaje de forjados aptos debería aumentar del 40-50% actual al 80-90%. Sin embargo, en la realidad, muchas empresas intentan reducir costos, lo que afecta negativamente la calidad del producto.
5. Conclusión
Medidas preventivas
(1) El uso de métodos avanzados de forja, como el estiramiento con grandes deformaciones y tecnologías para compactar el centro, puede mejorar significativamente la calidad de los forjados tubulares.
(2) El control del corte de lingotes y del régimen de temperatura del forjado permite estabilizar la composición química y la estructura del material.
(3) El aumento del nivel de tecnologías de fusión y tratamiento térmico contribuye a mejorar la calidad de los forjados.
Preguntas frecuentes
¿Cuáles son los defectos más frecuentes en forjados grandes?
Grietas superficiales e internas, pliegues, rechupes mal eliminados y estructura irregular. Muchos vienen del lingote o del calentamiento, no de la prensa.
¿Por qué el calentamiento es tan crítico?
Porque un gradiente térmico alto o un sobrecalentamiento generan tensiones y crecimiento de grano. El horno debe rampar y mantener temperatura uniforme en toda la sección.
¿Cómo influye el método de compresión?
Cada método deforma de forma distinta el interior de la pieza. Elegir mal la secuencia deja zonas sin deformar o concentra tensiones donde luego aparece la grieta.
¿Qué medidas preventivas funcionan?
Seleccionar el lingote, controlar el régimen de calentamiento, programar la deformación y verificar la estructura tras el forjado. La inspección final no sustituye el control del proceso.
¿Necesita este acero para su proyecto?
Indique grado, diámetro o espesor, longitud, cantidad y norma de referencia. Respondemos con oferta técnica en 24-48 h.
Productos y artículos relacionados
Productos
- Barra AISI 4140 L80 (API 5CT)
- Barra AISI 4340 (1.6580 / 30CrNiMo8)
- Barra AISI 4130 75K P+X (API 6A PSL 3)
Seguir leyendo