
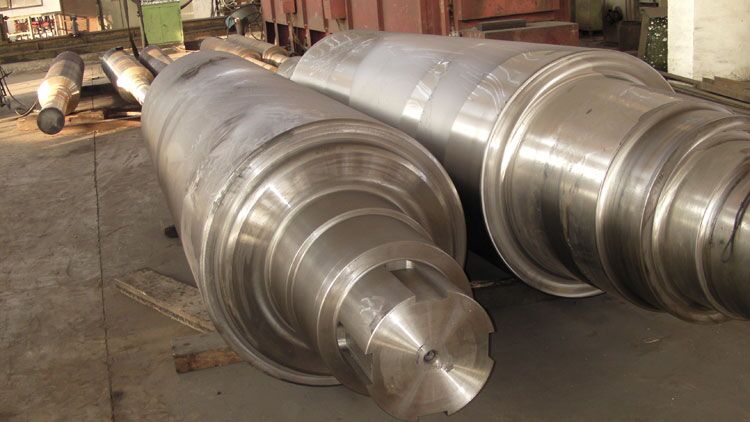
Rodillos de Trabajo Laminados en Caliente
Visión General
Los cilindros de trabajo de laminación en caliente trabajan en contacto con el material a temperaturas de 900 a 1250 °C, por lo que deben combinar resistencia en caliente, resistencia a la fatiga térmica y buena tenacidad, además de la resistencia al desgaste propia de la caja en la que se instalan. SHUNFU METAL suministra cilindros de trabajo forjados de desbaste, incluidos los bordes verticales, y de acabado para trenes de banda en caliente y para trenes de perfiles y carril.
Los cilindros se fabrican en China por forja a partir de acero de fusión eléctrica y de acero refundido por escoria electroconductora, con tratamiento térmico de cuerpo completo y, cuando la caja lo requiere, endurecimiento superficial por inducción. El suministro se organiza hasta la planta del cliente en cualquier país, con servicio de reendurecimiento y rectificado para cilindros en servicio.
La selección del grado se realiza junto con el cliente según la caja, el material laminado y la dureza objetivo, tomando como referencia JB/T 6401-2017.

Grados y Aplicaciones
| Grado | Familia | Aplicación recomendada |
|---|---|---|
| 55Cr | Cr | Cajas de desbaste de trenes de chapa y palanquilla |
| 50CrMnMo | Cr-Mn-Mo | Cilindros de desbaste de trenes de perfiles y planos |
| 60CrMnMo | Cr-Mn-Mo | Cajas de acabado de desbaste y trenes de perfiles pesados |
| 50CrNiMo | Cr-Ni-Mo | Cilindros de trabajo con elevada tenacidad para desbaste |
| 60CrNiMo | Cr-Ni-Mo | Cilindros de trabajo de cajas de acabado en caliente |
| 60SiMnMo | Si-Mn-Mo | Cilindros de enderezado de trenes de perfiles |
| 60CrMoV | Cr-Mo-V | Cilindros de trabajo y de enderezado de alta dureza |
| 70Cr3NiMo | 3 % Cr | Cilindros de desbaste de acero y de metales no férreos |
Para cajas de acabado de trenes de banda en caliente con exigencias máximas de resistencia al desgaste se suministran grados de mayor contenido de cromo bajo consulta.
Composición Química
| Grado | C | Si | Mn | Cr | Ni | Mo | V |
|---|---|---|---|---|---|---|---|
| 55Cr | 0,50–0,60 | 0,17–0,37 | 0,35–0,65 | 1,00–1,30 | ≤0,30 | / | / |
| 50CrMnMo | 0,45–0,55 | 0,20–0,60 | 1,30–1,70 | 1,40–1,80 | / | 0,20–0,60 | / |
| 60CrMnMo | 0,55–0,65 | 0,25–0,40 | 0,70–1,00 | 0,80–1,20 | 0,25 | 0,20–0,30 | / |
| 50CrNiMo | 0,45–0,55 | 0,20–0,60 | 0,50–0,80 | 1,40–1,80 | 1,00–1,50 | 0,20–0,60 | / |
| 60CrNiMo | 0,55–0,65 | 0,20–0,40 | 0,60–1,00 | 0,70–1,00 | 1,50–2,00 | 0,10–0,30 | / |
| 60SiMnMo | 0,55–0,65 | 0,70–1,10 | 1,10–1,50 | / | / | 0,30–0,40 | / |
| 60CrMoV | 0,55–0,65 | 0,17–0,37 | 0,50–0,80 | 0,90–1,20 | / | 0,30–0,40 | 0,15–0,35 |
| 70Cr3NiMo | 0,60–0,80 | 0,40–0,70 | 0,50–0,90 | 2,00–3,00 | 0,40–0,60 | 0,25–0,60 | / |
Valores en % de masa. P y S ≤ 0,025 %; Cu ≤ 0,25 %.
Propiedades Mecánicas
| Grado | Rm (MPa) | ReH (MPa) | A (%) | Z (%) | KU₂ (J) | Dureza (HB) |
|---|---|---|---|---|---|---|
| 55Cr | ≥ 690 | ≥ 355 | ≥ 12 | ≥ 30 | — | 217–286 |
| 50CrMnMo | ≥ 785 | ≥ 440 | ≥ 9 | ≥ 25 | ≥ 20 | 229–302 |
| 60CrMnMo | ≥ 930 | ≥ 490 | ≥ 9 | ≥ 25 | ≥ 20 | 229–302 |
| 50CrNiMo | ≥ 755 | — | — | — | — | 217–286 |
| 60CrNiMo | ≥ 785 | ≥ 490 | ≥ 8 | ≥ 33 | ≥ 24 | 217–286 |
| 60SiMnMo | — | — | — | — | — | 217–286 |
| 60CrMoV | ≥ 785 | ≥ 490 | ≥ 15 | ≥ 40 | ≥ 24 | 255–302 |
| 70Cr3NiMo | ≥ 880 | ≥ 450 | ≥ 10 | ≥ 20 | ≥ 20 | 229–302 |
Valores de referencia para probetas tomadas del prolongación del muñón en el extremo de colada, según JB/T 6401. La dureza indicada es la dureza superficial del cuerpo.
Dureza según la Aplicación
| Tipo de caja | Dureza superficial del cuerpo |
|---|---|
| Cajas de desbaste de trenes de perfiles y planos | 33–45 HSD |
| Cajas de desbaste de trenes de banda en caliente | 45–60 HSD |
| Cajas de acabado de trenes de banda en caliente | 55–75 HSD |
| Cilindros de enderezado | 55–75 HSD |
La norma JB/T 6401-2017 cubre un intervalo de dureza superficial que va desde 33–43 HSD en el grado 42CrMo hasta 65–85 HSD en los grados de 5 % Cr. La dureza final se fija con el cliente para cada caja.
Tratamiento Térmico
- Forja y normalización para homogeneizar la estructura y eliminar tensiones.
- Tratamiento térmico de cuerpo completo (normalizado o temple y revenido) según el grado y la dureza objetivo; a diferencia de los cilindros de laminación en frío, la laminación en caliente exige tenacidad y resistencia uniformes desde la superficie hasta el núcleo.
- Endurecimiento superficial por inducción cuando la caja requiere dureza elevada en la capa de trabajo.
- Verificación de dureza en el cuerpo y en los muñones, con protocolo por cilindro.
- Alivio de tensiones por calentamiento a ≈ 650 °C seguido de enfriamiento controlado.
Proceso de Fabricación
- Diseño del producto y definición de requisitos con el cliente
- Fusión eléctrica (EF) y refusión por escoria electroconductora (ESR)
- Forja del lingote
- Normalización y mecanizado de desbaste
- Inspección por ultrasonidos y control de macroestructura y microestructura
- Tratamiento térmico de cuerpo completo
- Mecanizado de semiacabado y mecanizado final
- Verificación de dureza y de dimensiones
- Protección anticorrosión, embalaje y transporte
Calidad y Documentación
- Relación de forja controlada y ausencia de defectos metalúrgicos internos según el nivel de ultrasonidos acordado.
- Propiedades mecánicas verificadas en probeta de colada: resistencia a tracción, límite elástico, alargamiento, estricción y resiliencia.
- Dureza superficial uniforme en todo el cuerpo, con informe por cilindro.
- Certificado de material 3.1 según EN 10204.
- Posibilidad de inspección por tercera parte cuando el cliente lo solicita.
Aplicaciones
Cilindros de desbaste y de acabado para trenes de banda ancha en caliente.
Cilindros para trenes de vigas, carril, angular y canal, con resistencia a la fatiga térmica.
Cilindros de borde vertical para el control de anchura en trenes de banda.
Cilindros de trabajo para laminación de chapa gruesa y planos.
Cilindros de enderezado en caliente para perfiles y carril.
Cilindros de desbaste para laminación en caliente de aluminio y cobre.
Preguntas Frecuentes sobre los Rodillos de Trabajo Laminados en Caliente
¿Qué diferencia a un cilindro de trabajo en caliente de uno en frío?
El cilindro de laminación en caliente trabaja con material a 900–1250 °C y debe combinar resistencia en caliente, resistencia a la fatiga térmica y tenacidad desde la superficie hasta el núcleo; el cilindro de laminación en frío, en cambio, se especifica por su dureza superficial y por la profundidad de la capa endurecida.
¿Qué grados se suministran para cajas de desbaste y de acabado?
Para cajas de desbaste se emplean 55Cr, 50CrMnMo, 50CrNiMo y 70Cr3NiMo; para cajas de acabado, 60CrMnMo, 60CrNiMo y 60CrMoV. La selección final depende de la caja, del material laminado y de la dureza objetivo.
¿Qué propiedades mecánicas garantizan?
Según JB/T 6401, por ejemplo, el grado 60CrMnMo presenta Rm ≥ 930 MPa, ReH ≥ 490 MPa, alargamiento ≥ 9 %, estricción ≥ 25 % y resiliencia KU₂ ≥ 20 J; el grado 70Cr3NiMo alcanza Rm ≥ 880 MPa con dureza de cuerpo de 229–302 HB.
¿Se fabrican a medida?
Sí. Cada cilindro se fabrica según plano del cliente, con definición del diámetro y longitud del cuerpo, diseño de muñones, grado y dureza especificada. El suministro se realiza desde China con entrega en planta.
Solicite su cotización de cilindros de trabajo de laminación en caliente
Indíquenos tipo de tren, diámetro y longitud del cuerpo, muñones, grado o plano de referencia y cantidad: Respondemos con precio y plazo en 24 horas.
Productos Relacionados de la Familia Cilindros de Laminación
Compare esta referencia con otros cilindros y aceros para herramientas del catálogo SHUNFU METAL:
- Rodillos de Trabajo Laminados en Frío — cilindros de trabajo e intermedios para trenes de banda en frío
- Rodillos de Apoyo — cilindros de apoyo forjados y fundidos monobloque para trenes 4-hi y 6-hi
- Acero para Herramientas D3 (1.2080, X210Cr12) — acero de alto cromo para temple al aceite y trabajo en frío
- Acero para Herramientas 1.2080 (X210Cr12) — acero de alto cromo para matricería y corte


