Fisuras del 17-4PH al cortar y soldar: caso real
17-4PH: fisuras en el corte por plasma y en la soldadura — causas y solución
Por Harris, técnico de SHUNFU METAL
El 17-4PH es un acero inoxidable martensítico endurecido por precipitación: combina una resistencia a la corrosión cercana a la de los inoxidables austeníticos con la capacidad de los grados martensíticos de ganar resistencia mediante tratamiento térmico —una combinación de resistencia a la corrosión y alta resistencia estructural que lo mantiene en uso muy amplio en equipos de proceso químico y de pasta y papel, y también en aplicaciones aeroespaciales, marinas y nucleares—, y todo ello con un coste inferior al de los austeníticos convencionales.
El grado contiene aproximadamente un 17 % de cromo y un 4 % de níquel, más alrededor de un 4 % de cobre y un 0,3 % de niobio: «17-4» alude a esos contenidos aproximados de Cr y Ni, y «PH» son las siglas de precipitation hardening, el endurecimiento por precipitación. Equivalencias de designación: 05Cr17Ni4Cu4Nb (GB/T 20878-2007) · AISI 630 / UNS S17400 (EE. UU., también conocido como «tipo 630») · X5CrNiCuNb16-4 / 1.4542 (EN) · CB7Cu-1 (designación de fundición).
Con su bajo contenido en carbono, un nivel medio de níquel y una estructura de martensita en listones que gana buena tenacidad tras el envejecimiento, cabría esperar que el 17-4PH se cortara y soldara bien en estado de trabajo en caliente. En la producción real, sin embargo, el acero se mostró propenso a agrietarse al cortarlo por plasma y al soldarlo. Este artículo sigue un caso de producción —tubos de 17-4PH obtenidos por colada centrífuga para el bastidor de una cesta de cribado en una instalación de pasta de papel, con dimensiones finales de Ø1100 mm × 60 mm × 800 mm— y analiza por qué se formaron fisuras en el corte en caliente y en la soldadura, y qué cambios de proceso acabaron por eliminarlas.
Puntos clave
- El 17-4PH es soldable en teoría, pero el corte por plasma genera martensita fresca sin revenir.
- Las fisuras aparecieron en el corte y en la soldadura de brida, no en el material de partida.
- Precalentar a 450-600 °C antes del corte por plasma eliminó el problema.
Composición química: el problema no estaba en el material
El 17-4PH es un acero de bajo carbono, alto cromo, níquel medio y alto cobre. La norma GB/T 20878-2007 —Aceros inoxidables y resistentes al calor: designación y composición química— fija la química del grado 05Cr17Ni4Cu4Nb. La tabla 1 compara la composición de los accesorios que se agrietaron con los límites de la norma.
| Elemento | Real | GB/T 20878-2007 (05Cr17Ni4Cu4Nb) |
|---|---|---|
| C | 0,05 | ≤ 0,07 |
| Si | 0,59 | ≤ 1,00 |
| Mn | 0,66 | ≤ 1,00 |
| P | 0,033 | ≤ 0,040 |
| S | 0,008 | ≤ 0,030 |
| Cr | 16,33 | 15,50–17,50 |
| Ni | 3,85 | 3,00–5,00 |
| Cu | 3,06 | 3,00–5,00 |
| Nb | 0,28 | 0,15–0,45 |
| Mo | 0,11 | — |
| V | 0,06 | — |
Tabla 1. Composición química (%, masa) de los accesorios de 17-4PH agrietados frente a la especificación GB/T 20878-2007 del grado 05Cr17Ni4Cu4Nb. Todos los elementos cumplen: el agrietamiento fue un problema de proceso, no de material.
La conclusión es directa: cada elemento está dentro de especificación. El agrietamiento fue, por tanto, un problema de procesamiento —no una desviación del material—, y esa distinción es exactamente lo que permitió resolverlo.
Soldabilidad del 17-4PH: lo que dice la teoría
Por su bajo contenido en carbono, el 17-4PH se considera generalmente un grado de buena cortabilidad y soldabilidad: en principio no exige precalentamiento ni tratamiento térmico posterior a la soldadura. Cuando la prioridad es la tenacidad de la unión pueden emplearse consumibles austeníticos, con una advertencia —al no responder el metal depositado al envejecimiento, la unión no queda igualada en resistencia con el metal base—. Para obtener una unión igualada hay que usar consumibles de composición equivalente al metal base y aplicar después el mismo envejecimiento a baja temperatura. Y en soldadura multipasada, cada pasada y su zona afectada térmicamente acaban con propiedades distintas: eliminar esas diferencias exige una solubilización y, después, un envejecimiento que devuelva la resistencia de proyecto.
En la práctica, sin embargo, este grado resultó muy propenso a fisuras de corte en caliente y de soldadura cuando se procesa con métodos de alta aportación energética: corte por plasma y soldadura manual o semiautomática al arco. Antes de entrar en el caso, conviene repasar qué aporta cada elemento de aleación.
El efecto de los elementos de aleación
La susceptibilidad al agrietamiento en corte en caliente y soldadura depende estrechamente de qué elementos contiene el metal y en qué cantidades. El «carbono equivalente», muy usado en ingeniería para valorar la soldabilidad, se desarrolló para aceros al carbono y de baja aleación: no es aplicable al 17-4PH, un acero muy aleado. En este grado, la soldabilidad se juzga fundamentalmente desde la práctica.
El 17-4PH contiene siete elementos de aleación habituales —C, Cr, Ni, Cu, Nb, Si y Mn—. El Si y el Mn no son adiciones principales y están en niveles bajos, así que su influencia es secundaria. Los elementos protagonistas actúan así:
Carbono (C). Influye con fuerza tanto en la respuesta al tratamiento térmico como en las propiedades del metal soldado, incluida la tenacidad. Determina la morfología de solidificación de la soldadura: mantenerlo bajo (≤ 0,07 %) suprime la reacción peritéctica, favorece el crecimiento cristalino planar y celular y reduce la segregación de azufre —todo ello favorable para la tenacidad—. También eleva de forma marcada la templabilidad: sube la dureza y la resistencia del metal soldado a costa de la ductilidad.
Cromo (Cr). Es la adición principal para la resistencia a la corrosión. En clave de soldadura, en cambio, desplaza la curva de transformación isoterma (curva en C) hacia la derecha: aumenta la templabilidad y la capacidad de temple y eleva la temperatura de transición frágil —todo adverso para la soldabilidad.
Níquel (Ni). Es formador de austenita (γ) y aumenta la templabilidad. Cuando su contenido en el metal soldado es alto, la estructura tras soldar puede resultar martensítica y perder tenacidad; además se forman con facilidad constituyentes martensita-austenita (M-A), que hacen la unión más frágil.
Cobre (Cu). Es el elemento que impulsa el endurecimiento por envejecimiento del 17-4PH: se disuelve en la matriz durante la solubilización o la formación del baño de fusión, y la martensita obtenida tras el enfriamiento rápido queda fuertemente sobresaturada en cobre. Un contenido alto de cobre favorece la segregación en bordes de grano —y la segregación en bloques— durante la soldadura, lo que reduce ductilidad y tenacidad y hace más probable el agrietamiento.
Niobio (Nb). Es un fuerte formador de carburos, y su efecto en la tenacidad de la soldadura opera sobre todo a través de cambios en la microestructura: reduce la ferrita de borde de grano, pero aumenta la ferrita en placas laterales y la ferrita acicular, lo que sube la dureza. Por su fuerte afinidad por el carbono puede formar carburos duros y frágiles; y si la soldadura recibe tratamiento térmico posterior, el endurecimiento por precipitación del niobio reduce aún más la tenacidad.
El caso: fisuras en una ruta de fabricación real
Al cursar el pedido, el cliente fijó esta ruta: fusión del acero → colada centrífuga → homogenización → tronzado → desbaste de caras y superficies interior y exterior → solubilización → soldadura de la brida → envejecimiento → ensayos de microestructura y propiedades mecánicas → mecanizado final de superficies interior y exterior → ensayos no destructivos y operaciones posteriores.
La pieza —el bastidor de una cesta de cribado para una unidad de cribado de una planta de pasta y papel— exigía sobre todo buena resistencia a la corrosión, con propiedades mecánicas moderadamente elevadas. Para controlar el coste, el cliente no quiso la secuencia más conservadora —desbaste → solubilización + envejecimiento → soldadura de la brida → segunda solubilización + envejecimiento— y eligió la ruta anterior. Además, no había cualificado el procedimiento de soldadura del grado en estado solubilizado.
Durante la revisión del pedido, el proveedor advirtió de que soldar la brida después de la solubilización, sin envejecer antes, produciría muy probablemente fisuras de soldadura. La posición del cliente no cambió: ambas partes acordaron que el proveedor entregaría las piezas en estado solubilizado y que el cliente haría la soldadura de la brida y el envejecimiento. Iniciada la producción con esa ruta, las fisuras aparecieron una tras otra —en el tronzado (corte en caliente) y en la soldadura de la brida—.
Fisuras del corte por plasma
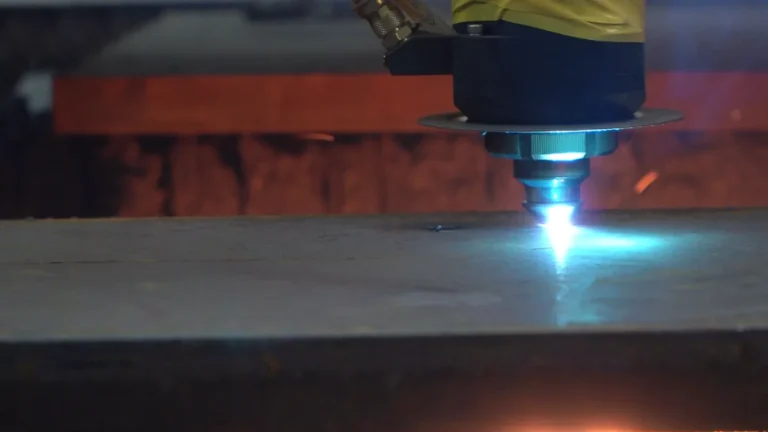
Tras la homogenización, la pared del tubo era demasiado gruesa (unos 80 mm) para tronzarla solo con herramienta de torno: la herramienta alcanzaba 40 mm desde la superficie exterior con una ranura de 6 mm de ancho, dejando sin cortar unos 35–40 mm de pared. Por eso se recurrió al corte por plasma para seccionar el resto, y después se mecanizaron las caras al plano. Así quedó el tubo dividido en tres tramos: cabeza, centro y cola.
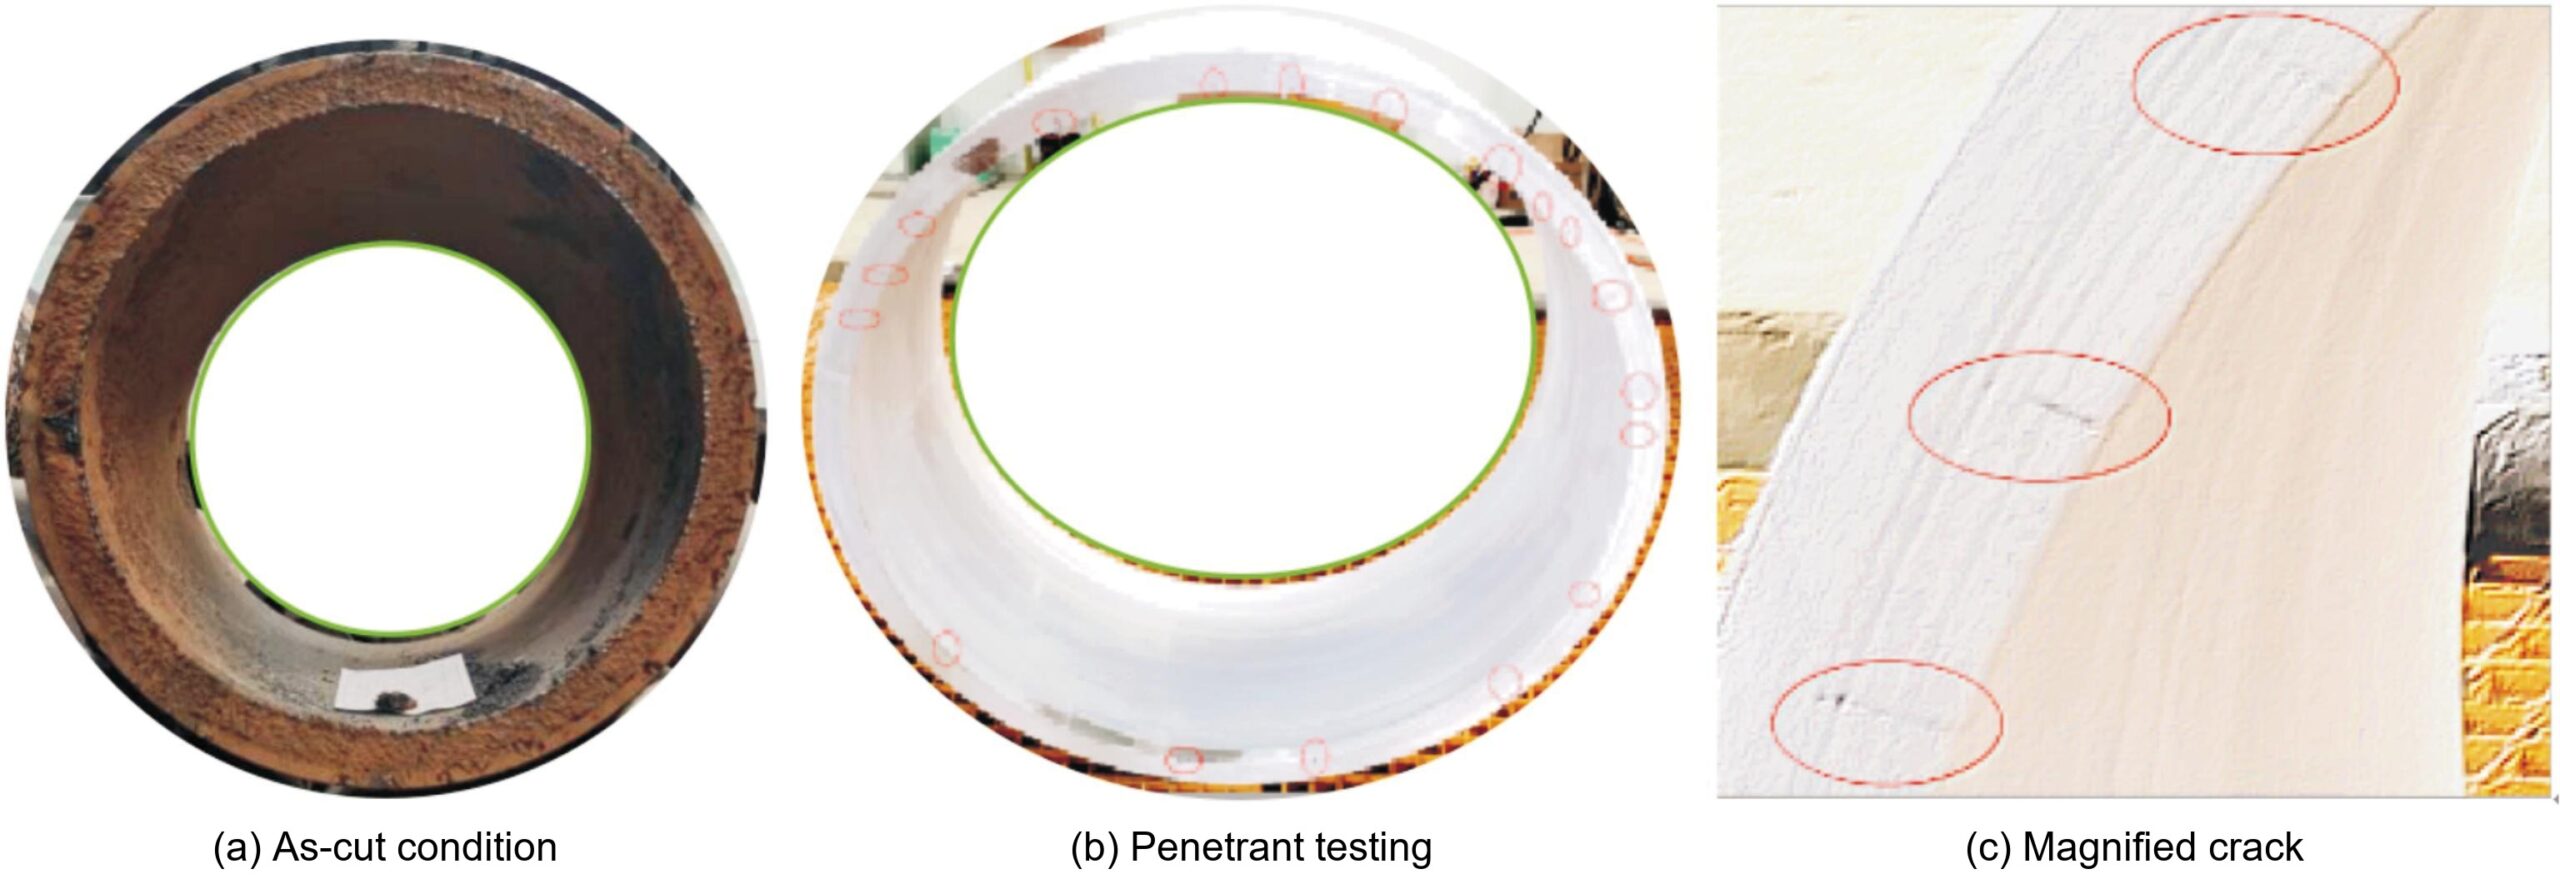
Tras mecanizar las caras aparecieron múltiples fisuras en la pared. Decenas de fisuras finas irradiaban desde el eje del tubo hacia la pared exterior en dirección radial, repartidas de forma uniforme por la circunferencia y con espaciado regular. Vistas de cerca, las fisuras se abrían desde la pared interior hacia fuera y medían 15–40 mm; la mayoría no llegaba a atravesar todo el espesor. En la superficie interior, las fisuras se extendían 2–7 mm en dirección axial. De los tres tramos cortados, uno mostraba fisuras en los dos extremos y los otros dos, en un solo extremo. La posición de las fisuras correspondía exactamente con el espesor y la ubicación del corte por plasma. El defecto no era recuperable: las piezas se desecharon.
Fisuras en la soldadura de la brida
En el lote de reposición se añadió un precalentamiento antes del corte por plasma, los tramos se cortaron sin fisuras y las piezas siguieron su curso: se solubilizaron y se enviaron al cliente. No mucho después, el cliente informó de que el ensayo por líquidos penetrantes de las soldaduras de brida terminadas había revelado decenas de fisuras en las superficies interior y exterior de la zona soldada. El cliente sospechaba un problema de calidad del material; los ensayos, sin embargo, mostraron que la composición química cumplía la GB/T 20878-2007 (tabla 1): el material era correcto.
Una visita a la planta del cliente estableció las condiciones de soldadura: se había soldado una brida de 17-4PH solubilizada a un tubo base también solubilizado, con consumibles de composición equivalente (hilo ER630), soldadura TIG (arco de argón) en la pasada de raíz y soldadura semiautomática con protección gaseosa y respaldo de argón, sobre una ranura en Y con 2 mm de profundidad de raíz. Era el primer trabajo del cliente con este grado, y no se había cualificado ningún procedimiento de soldadura para el 17-4PH en estado solubilizado antes de empezar. Los parámetros empleados figuran en la tabla 2.
| Parámetro | Valor |
|---|---|
| Hilo de aporte | ER630 |
| Diámetro del hilo | 2,0 mm |
| Posición de soldadura | Plana |
| Precalentamiento | No necesario |
| Tratamiento térmico posterior a la soldadura | No necesario |
| Temperatura entre pasadas | — |
| Postcalentamiento | Según se requiera |
| Tipo y polaridad de corriente | 110–140 A, CC, polaridad directa (electrodo negativo) |
| Velocidad de avance | 120–200 mm/min |
| Tipo de electrodo de tungsteno | Wolframio ceriado |
| Diámetro del electrodo de tungsteno | Ø2,0 mm |
| Diámetro interior de la boquilla | Ø10 mm |
| Caudal de gas de protección (argón) | 10–15 L/min |
Tabla 2. Parámetros de soldadura para el accesorio de 17-4PH: pasada de raíz TIG con respaldo de argón y soldadura semiautomática con protección gaseosa.
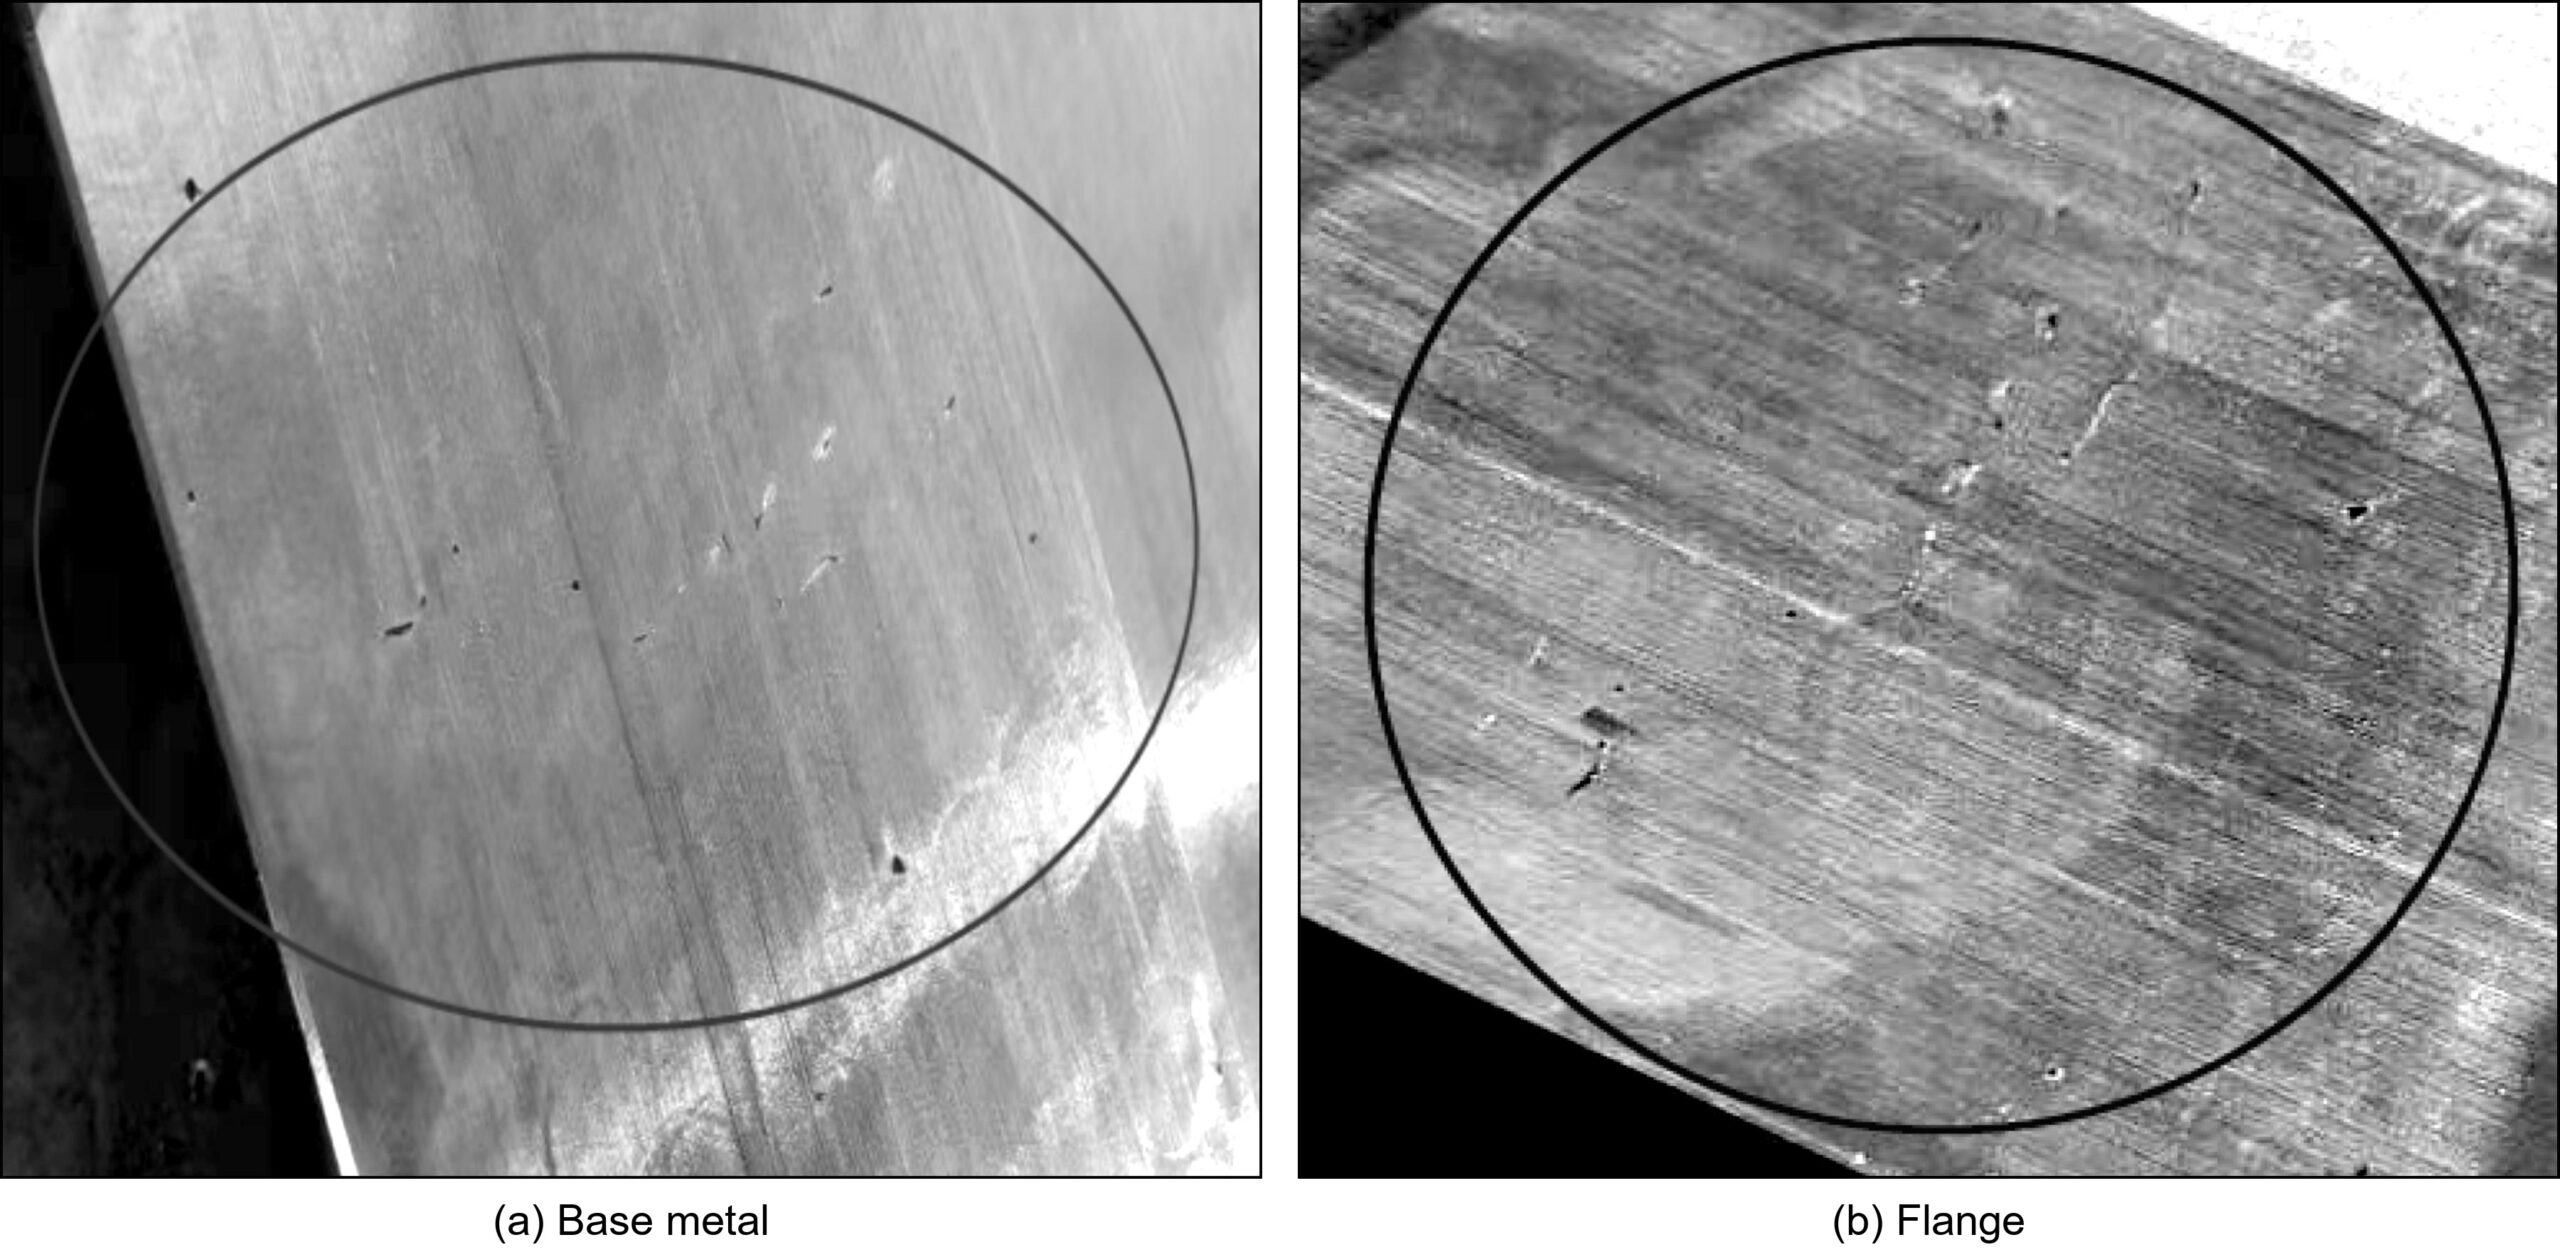
Para investigar la causa, la brida soldada de una pieza se mecanizó hasta revelar las fisuras, y en otra pieza se retiró la brida por completo para exponer los defectos del metal base. Tanto en el metal base como en la brida aparecieron fisuras visibles a simple vista, de forma similar. Las fisuras de soldadura se localizaban sobre todo dentro de la ranura en V —en su mayoría a media pared—, junto con algunas cavidades tipo picadura que se interpretaron como poros de gas de soldadura.
Análisis de causas
El corte por plasma. Los cortes se hicieron por plasma, un proceso de alta aportación energética: la densidad de energía del arco es muy alta y el chorro de plasma, relativamente ancho, de modo que la velocidad de corte es elevada y el metal se funde rápido y solidifica rápido. El metal refundido del corte y su zona afectada térmicamente forman una martensita de alta aleación, frágil y propensa a fisurarse. En esas condiciones de calentamiento y enfriamiento rápidos, la martensita desarrolla fisuras en frío, que después se propagan hacia la zona afectada térmicamente.
La soldadura en estado solubilizado. La soldadura se parece al corte de alta energía en que ambos son procesos térmicos de alta aportación energética. Las fisuras de soldadura se remontaban, sobre todo, al estado del material: las piezas se soldaron en estado solubilizado, donde la ductilidad es muy pobre y las tensiones internas tras la solubilización, altas.
La tabla 3 reúne las propiedades mecánicas del accesorio tras la solubilización (1040 °C / 170 min, temple en agua) y tras envejecer a 520 °C y 620 °C durante 350 min. Los datos son concluyentes: en estado solubilizado, la resistencia a tracción Rm, el límite elástico Rp0,2, el alargamiento tras rotura A y la reducción de área Z quedan muy por debajo de los valores tras envejecer —el alargamiento es de solo 2,5–3,5 % y la reducción de área de 6–7 %, frente a 14,0–18,5 % y 38–50 % tras el envejecimiento—.
| Solubilización (temple en agua) | Envejecimiento (enfriamiento al aire) | Rm / MPa | Rp0,2 / MPa | A / % | Z / % | Dureza / HBW |
|---|---|---|---|---|---|---|
| 1040 °C / 170 min | — | 1023 / 1011 / 1016 | 892 / 888 / 885 | 2,5 / 3,5 / 2,5 | 7 / 6 / 6 | 320 / 316 / 318 |
| 1040 °C / 170 min | 520 °C / 350 min | 1213 / 1218 / 1225 | 1120 / 1118 / 1126 | 14,0 / 14,5 / 13,0 | 38 / 40 / 35 | 388 / 389 / 391 |
| 1040 °C / 170 min | 620 °C / 350 min | 1005 / 991 / 998 | 876 / 866 / 861 | 15,0 / 18,5 / 15,5 | 46 / 50 / 48 | 335 / 327 / 329 |
Tabla 3. Propiedades mecánicas del accesorio de 17-4PH tras solubilización y tras envejecimiento. Resultados para las probetas 1 / 2 / 3. Rm: resistencia a tracción; Rp0,2: límite elástico al 0,2 %; A: alargamiento tras rotura; Z: reducción de área.
El envejecimiento precipita partículas ricas en cobre —endurecimiento por precipitación—, que suben resistencia y dureza (valores máximos de Rm 1213–1225 MPa y 388–391 HBW tras envejecer a 520 °C). Al mismo tiempo, la propia martensita en listones del temple de solubilización envejece: se convierte en una martensita acicular muy fina («de aguja oculta»), que mejora de forma notable la ductilidad. Ese es el principio especial del tratamiento térmico del 17-4PH como acero endurecido por precipitación.
Soldar 17-4PH en estado solubilizado combina, por tanto, dos factores adversos: por un lado, una estructura martensítica de ductilidad muy pobre —el principal responsable del agrietamiento de soldadura—; por otro, martensita de temple con tensiones internas altas tanto en el tubo base como en la brida, donde el calentamiento rápido de la soldadura libera esas tensiones y produce fisuras de calentamiento. En el ciclo térmico de soldadura, la zona de fusión y la zona afectada térmicamente del metal base y la brida —solubilizados y poco dúctiles— sufren un ciclo rápido con dilataciones y contracciones severas; cuando la tensión supera la resistencia a tracción del material, se forman fisuras térmicas tanto en el metal base como en la brida.
Cómo se eliminaron las fisuras
Precalentar antes del corte por plasma (450–600 °C). El razonamiento del arreglo del corte: si el metal fundido por el corte puede enfriarse despacio, o si la martensita formada puede autotemplarse, la martensita se reblandece y no aparecen las fisuras en frío. El procedimiento se cambió así: tras homogenizar y enfriar, se torneó primero unos 40 mm de pared; después se calentó la sección a 450–600 °C y se cortó por plasma. Como la pared es gruesa, el enfriamiento natural es lento: la zona del corte por plasma quedó mayoritariamente perlita con solo algo de martensita, y la poca martensita formada se autotempló. El desbaste y la inspección por líquidos penetrantes de las caras cortadas no mostraron fisuras: problema resuelto. El inconveniente del método es que las condiciones de trabajo son relativamente duras —hay que manipular y cortar piezas calientes—.
Soldar en estado solubilizado y envejecido. Las fisuras de soldadura se remontaban sobre todo al estado solubilizado: poca ductilidad y tensiones internas altas. Una pieza soldada en estado solubilizado + envejecido parte, en cambio, de una estructura martensítica acicular fina, dúctil y con tensiones internas bajas —un punto de partida mucho mejor para el ciclo térmico de la soldadura—. Con la ruta revisada, y usando los parámetros de la tabla 2, el ensayo por líquidos penetrantes y la inspección radiográfica de la soldadura, el metal base y la brida no encontraron fisuras.
La ruta revisada. A partir del análisis de la ruta y de las causas, la secuencia se rediseñó. La ruta original ponía la solubilización antes de la soldadura de la brida; la revisada da a las piezas un tratamiento completo de solubilización + envejecimiento antes de soldar —de modo que tanto el tubo base como la brida entran en la soldadura en condición tenaz y de tensiones bajas— y repite solubilización + envejecimiento después de soldar:
fusión del acero → colada centrífuga → homogenización → torneado de parte de la pared, calentamiento y corte por plasma → desbaste de caras y superficies → solubilización + envejecimiento → soldadura de la brida → solubilización + envejecimiento → aceptación de probetas → mecanizado final → ensayos no destructivos y operaciones posteriores.
Con esta ruta en producción, la etapa de corte por plasma dejó de producir fisuras de corte. Y las piezas soldadas con los parámetros de la tabla 2 pasaron la inspección por líquidos penetrantes y la radiografía de la soldadura, el metal base y la brida: ninguna fisura.
Conclusiones
El caso deja tres conclusiones:
- Las fisuras del corte por plasma se debían a la martensita formada durante el corte y agrietada en el enfriamiento rápido —fisuras en frío—. Precalentar el tubo a 450–600 °C antes del corte por plasma evita este tipo de agrietamiento.
- Cuando el 17-4PH se suelda en estado solubilizado, la ductilidad muy pobre de la martensita de temple y las tensiones internas altas producen fisuras térmicas de soldadura bajo el calentamiento y enfriamiento rápidos del proceso. Para una buena soldabilidad, el 17-4PH debe soldarse en estado solubilizado y envejecido.
- Revisando la ruta de producción y los controles —incluido el precalentamiento antes del corte por plasma— se evitaron las fisuras en frío del corte; y la soldadura en condición solubilizada + envejecida aportó una microestructura de partida favorable y tensiones bajas, evitando las fisuras térmicas de soldadura.
Qué significa esto al pedir tubería y accesorios de 17-4PH
Para quien compra o fabrica con este grado, el caso deja medidas concretas que conviene poner por escrito con el proveedor:
- Fijar el estado de tratamiento térmico de las piezas que se van a soldar: solubilizado y envejecido, no solo solubilizado.
- Exigir cualificación del procedimiento de soldadura del 17-4PH en ese estado, con consumibles de composición equivalente (ER630) y parámetros como los de la tabla 2 como referencia.
- En corte en caliente —plasma incluido—, especificar precalentamiento a 450–600 °C.
- Verificar con líquidos penetrantes y, cuando aplique, con radiografía: son los ensayos que revelaron las fisuras en este caso.
En el 17-4PH, y en toda la familia de los aceros inoxidables endurecidos por precipitación, el comportamiento en taller no lo decide solo la composición: lo decide el estado del material. Quien lo entiende desde el pedido evita el problema; quien no, lo descubre en la inspección final —cuando ya no queda margen de maniobra.
En SHUNFU METAL fabricamos tubos, tubería y accesorios de acero inoxidable y aleaciones de níquel para petróleo y gas, industria química y de proceso, con certificación API Q1 y trazabilidad completa. Si su proyecto incluye 17-4PH —o cualquier grado que vaya a soldarse—, hablemos del estado de suministro y del proceso antes de fabricar.
Basado en: Wang Rongcheng y Hu Shunzhong, «Analysis of Cracking Occurring in Hot Cutting and Welding Processing of 17-4PH Stainless Steel Pipe Fitting», Steel Pipe, vol. 53, n.º 4 (2024), pp. 66–70.
Preguntas frecuentes
¿Por qué se agrieta el 17-4PH al cortar por plasma?
Porque el corte calienta y funde localmente, y el enfriamiento rápido transforma esa zona en martensita sin revenir, frágil. Las tensiones del propio corte la agrietan.
¿El material era defectuoso?
No. La composición cumplía la norma; el fallo estaba en la ruta de fabricación, que sometía al grado a un ciclo térmico severo sin protección.
¿Cómo se resolvió?
Precalentando a 450-600 °C antes del corte por plasma, de modo que la martensita se forme a una temperatura donde puede revenirse, y controlando la soldadura de brida.
¿Qué debe fijar el comprador?
El estado de tratamiento térmico del material, los parámetros de corte y soldadura, y el precalentamiento por escrito. En 17-4PH la ruta importa tanto como la colada.
¿Necesita este acero para su proyecto?
Indique grado, diámetro o espesor, longitud, cantidad y norma de referencia. Respondemos con oferta técnica en 24-48 h.
Productos y artículos relacionados
Productos
- Acero inoxidable 630 (17-4PH / 1.4542)
- Acero inoxidable 316L (S31603 / 1.4404)
- Acero inoxidable 904L (N08904)
Seguir leyendo